

কপিরাইট © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. সর্বস্বত্ব সংরক্ষিত৷
Links Sitemap RSS XML গোপনীয়তা নীতি
ইসিজি ইলেক্ট্রোড প্যাডগুলি লক্ষ্য করা পর্যবেক্ষণের সময় জুড়ে ত্বকের সংস্পর্শে থাকবে বলে আশা করা হচ্ছে। যখন একটি ইলেক্ট্রোড উত্তোলন করা শুরু করে বা বিচ্ছিন্ন হয়ে যায়, তখন বৈদ্যুতিক সংকেত প্রভাবিত হতে পারে এবং ইলেক্ট্রোডটিকে পুনরায় অবস্থান বা প্রতিস্থাপনের প্রয়োজন হতে পারে।
আনুগত্য ক্ষতি সাধারণত একা একটি কারণ থেকে আসে না। ইলেক্ট্রোড গঠন, আঠালো বা হাইড্রোজেল, ত্বকের অবস্থা, আন্দোলন, উত্পাদন প্রক্রিয়া এবং স্টোরেজ অবস্থার সবই প্রভাব ফেলতে পারে। আঠালো উপাদান পরিবর্তন করার চেয়ে এই কারণগুলিকে একসাথে দেখা প্রায়শই বেশি কার্যকর।
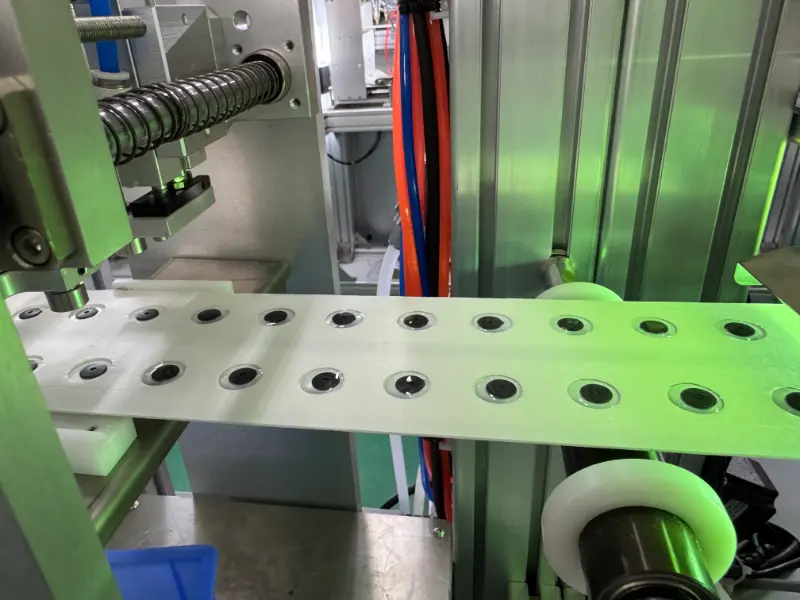
একটি নিষ্পত্তিযোগ্য ইসিজি ইলেক্ট্রোডে একটি পরিবাহী উপাদান, আঠালো বা হাইড্রোজেল, ব্যাকিং উপাদান এবং প্রতিরক্ষামূলক লাইনার থাকতে পারে। প্রতিটি অংশের একটি ভিন্ন ফাংশন আছে, কিন্তু তাদের কর্মক্ষমতা ঘনিষ্ঠভাবে সম্পর্কিত। একটি নমনীয় ব্যাকিং, উদাহরণস্বরূপ, ইলেক্ট্রোডকে স্বাভাবিক ত্বকের গতিবিধি অনুসরণ করতে সাহায্য করতে পারে, যখন আঠালোকে ত্বকের সাথে পর্যাপ্ত যোগাযোগ বজায় রাখতে হবে।
ত্বকের অবস্থা আরেকটি সাধারণ পরিবর্তনশীল। প্রাকৃতিক তেল, আর্দ্রতা, মৃত ত্বকের কোষ, লোশন, সানস্ক্রিন এবং অন্যান্য অবশিষ্টাংশ আঠালো পৃষ্ঠ এবং ত্বকের মধ্যে যোগাযোগে হস্তক্ষেপ করতে পারে। ঘামের অনুরূপ প্রভাব থাকতে পারে, বিশেষ করে বর্ধিত পর্যবেক্ষণ, শারীরিক কার্যকলাপ বা উষ্ণ পরিবেশে ব্যবহারের সময়।
নড়াচড়া ধীরে ধীরে ইলেক্ট্রোডের প্রান্তের চারপাশে চাপ বাড়াতে পারে। শ্বাস-প্রশ্বাস, ভঙ্গিতে পরিবর্তন, পেশীর কার্যকলাপ এবং বারবার নড়াচড়ার কারণে প্রান্তটি উঠতে পারে। একবার ইলেক্ট্রোডের কিছু অংশ ত্বক থেকে আলাদা হয়ে গেলে, অবিরত নড়াচড়ার ফলে আরও বিচ্ছিন্ন হওয়ার সম্ভাবনা বেশি হতে পারে।
আঠালো নিজেই তাই ইলেক্ট্রোড বাকি থেকে আলাদাভাবে বিবেচনা করা উচিত নয়. ব্যাকিং, পরিবাহী উপাদান, আঠালো স্তর এবং লাইনারকে একটি সম্পূর্ণ কাঠামো হিসাবে একসাথে কাজ করতে হবে।
উপাদান নির্বাচন প্রক্রিয়ার শুধুমাত্র একটি অংশ। আবরণ, ফিডিং, পজিশনিং, ল্যামিনেশন, বন্ধন এবং ডাই কাটার সময় পরিবর্তন সমাপ্ত ইলেক্ট্রোডকেও প্রভাবিত করতে পারে।
অসম আঠালো প্রয়োগ ইলেক্ট্রোড পৃষ্ঠ জুড়ে যোগাযোগ কর্মক্ষমতা পার্থক্য হতে পারে. ভুল খাওয়ানো বা অবস্থান পরিবাহী উপাদান এবং অন্যান্য স্তরের মধ্যে সম্পর্ক পরিবর্তন করতে পারে। ল্যামিনেশন চাপ, প্রান্তিককরণ, এবং অন্যান্য প্রক্রিয়া শর্তগুলি কীভাবে উপকরণগুলিকে একত্রে বন্ধন করা হয় তা প্রভাবিত করতে পারে।
ডাই কাটিংও বিবেচনা করা দরকার, বিশেষ করে ছোট বা অনিয়মিত আকারের ইলেক্ট্রোডের জন্য। মাত্রিক প্রকরণ বা দুর্বল প্রান্তের গুণমান সমাপ্ত কাঠামোকে প্রভাবিত করতে পারে। যখন এই ক্রিয়াকলাপগুলি উচ্চ ভলিউমে পুনরাবৃত্তি হয়, এমনকি অপেক্ষাকৃত ছোট প্রক্রিয়া বৈচিত্রগুলি একটি উত্পাদন ব্যাচ জুড়ে জমা হতে পারে।
এই কারণেই আনুগত্য শুধুমাত্র উত্পাদন শেষে পরীক্ষা করা উচিত নয়। ইনকামিং উপকরণ, মূল প্রক্রিয়া পরামিতি, এবং সমাপ্ত পণ্য সব বৈচিত্র সনাক্তকরণের জন্য দরকারী পয়েন্ট প্রদান করে.
উত্পাদন সরঞ্জাম আনুগত্য ক্ষতির প্রতিটি কারণ নির্মূল করতে পারে না, তবে এটি সংজ্ঞায়িত প্রক্রিয়া শর্তের মধ্যে গুরুত্বপূর্ণ উত্পাদন পদক্ষেপগুলি রাখতে সহায়তা করতে পারে। ইলেক্ট্রোড ডিজাইনের উপর নির্ভর করে, একটিইসিজি ইলেক্ট্রোড উত্পাদন মেশিনউপাদান খাওয়ানো, অবস্থান, আবরণ, স্তরিতকরণ, নির্ভুল ডাই কাটিং, এবং পণ্য সংগ্রহের জন্য কনফিগার করা যেতে পারে।
উপযুক্ত কনফিগারেশন কেবল প্রয়োজনীয় উত্পাদন গতির পরিবর্তে প্রকৃত পণ্যের উপর নির্ভর করে। উপাদানের বেধ, ইলেক্ট্রোডের আকার এবং আকৃতি, আঠালো সিস্টেম, স্তর গঠন, উত্পাদন ক্ষমতা, অটোমেশন স্তর এবং পরিবর্তনের প্রয়োজনীয়তাগুলি সরঞ্জাম নির্বাচন করার সময় বিবেচনা করা প্রয়োজন।
বিভিন্ন স্পেসিফিকেশন সহ পণ্যগুলির জন্য, সামঞ্জস্য এবং পরিবর্তনও উত্পাদন দক্ষতা এবং ধারাবাহিকতাকে প্রভাবিত করতে পারে। ইলেক্ট্রোড কীভাবে তৈরি করা হয় তা বিবেচনা না করেই প্রকৃত প্রক্রিয়া ক্রমকে ঘিরে কনফিগার করা একটি মেশিন সাধারণত অটোমেশন যোগ করার চেয়ে বেশি ব্যবহারিক।
যদি আঠালো সমস্যা বারবার প্রদর্শিত হয়, আঠালো পরিবর্তন অগত্যা প্রথম পদক্ষেপ নয়। সম্পূর্ণ পণ্য এবং উত্পাদন প্রক্রিয়ার একটি পর্যালোচনা বৈচিত্রের উত্স সনাক্ত করতে সাহায্য করতে পারে।
| এলাকা | চেক করতে পয়েন্ট |
|---|---|
| উপকরণ | আঠালো বৈশিষ্ট্য, ব্যাকিং উপাদান, বেধ, আর্দ্রতা অবস্থা, এবং উপাদান নির্দিষ্টকরণ |
| ইলেক্ট্রোড গঠন | স্তর বিন্যাস, পরিবাহী উপাদান অবস্থান, আঠালো কভারেজ, এবং লাইনার |
| উৎপাদন প্রক্রিয়া | খাওয়ানো, আবরণ, অবস্থান, স্তরায়ণ, বন্ধন, এবং ডাই-কাটিং অবস্থা |
| সমাপ্ত পণ্য | মাত্রা, প্রান্তের অবস্থা, উপাদান অবস্থান, আনুগত্য, পরিবাহী কর্মক্ষমতা, এবং যান্ত্রিক অখণ্ডতা |
| স্টোরেজ এবং প্যাকেজিং | তাপমাত্রা, আর্দ্রতা, প্যাকেজিং অখণ্ডতা এবং পরিবেশগত এক্সপোজার |
| শর্ত ব্যবহার করুন | ত্বকের অবস্থা, ঘাম, নড়াচড়া, তাপমাত্রা এবং পরিধানের সময় |
এই পদ্ধতিটি একটি উপাদান সমস্যাকে একটি উত্পাদন বা অ্যাপ্লিকেশন সমস্যা থেকে আলাদা করতে সাহায্য করে। এটি পণ্যের অপ্রয়োজনীয় পরিবর্তনগুলিও কমাতে পারে যখন প্রকৃত কারণ আবরণ, স্তরায়ণ, হ্যান্ডলিং, স্টোরেজ বা ব্যবহারের শর্তগুলির সাথে সম্পর্কিত হয়।
আঠালো এবং হাইড্রোজেল কর্মক্ষমতা পরিবর্তন হতে পারে যদি ইলেক্ট্রোড অনুপযুক্ত স্টোরেজ অবস্থার সংস্পর্শে আসে। তাপমাত্রা, আর্দ্রতা, সূর্যালোক, এবং ক্ষতিগ্রস্ত প্যাকেজিং ব্যবহারের আগে আঠালো অবস্থা প্রভাবিত করতে পারে।
তাই প্যাকেজিংকে পরিবহন এবং স্টোরেজের সময় ইলেক্ট্রোড রক্ষা করতে হবে, বিশেষ করে যখন পণ্যগুলি ব্যবহারের আগে একটি বর্ধিত সময়ের জন্য রাখা হয়। আনুগত্য কর্মক্ষমতা মূল্যায়ন করার সময় পরিবহন, সঞ্চয়স্থান এবং চূড়ান্ত প্রয়োগের মাধ্যমে উত্পাদন থেকে শর্ত বিবেচনা করা উচিত।
একটি ECG ইলেক্ট্রোড প্যাড বস্তুগত বৈশিষ্ট্য, ত্বকের অবস্থা, আর্দ্রতা, চলাচল, উৎপাদনের ভিন্নতা বা স্টোরেজ অবস্থার কারণে আনুগত্য হারাতে পারে। অনেক ক্ষেত্রে, একাধিক কারণ একই সময়ে অবদান রাখে।
নির্মাতাদের জন্য, সমস্যাটি তদন্ত করার একটি আরও কার্যকর উপায় হল উত্পাদন প্রক্রিয়ার সাথে একত্রে ইলেক্ট্রোড গঠন পর্যালোচনা করা। উপাদান নির্বাচন, আবরণ, ল্যামিনেশন, ডাই কাটিং, পরিদর্শন, প্যাকেজিং এবং স্টোরেজ সবই সমাপ্ত ইলেক্ট্রোডের অবস্থাকে প্রভাবিত করতে পারে।
যখন আনুগত্য সমস্যা চলতে থাকে, সম্পূর্ণ প্রক্রিয়া পরীক্ষা করা সাধারণত একটি একক উপাদান বা উত্পাদন পদক্ষেপের উপর ফোকাস করার চেয়ে আরও তথ্যপূর্ণ।
কপিরাইট © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. সর্বস্বত্ব সংরক্ষিত৷
Links Sitemap RSS XML গোপনীয়তা নীতি